De la prévision à l’atelier, un seul plan que l’usine peut réellement exécuter.
M-APS est la plateforme de planification et d’ordonnancement de Magellan. Elle relie en une seule boucle la prévision de la demande, le plan directeur de production, l’ordonnancement à capacité finie et le suivi atelier, et explique chaque recommandation avant que quiconque ne la valide.
La planification et l’exécution suivent généralement des voies séparées.
Le plan est construit dans un tableur, la séquence dans un autre, et l’atelier découvre ce qui a changé quand la commande est déjà en retard.
Le plan ignore la capacité
Les volumes mensuels sont fixés en fonction de la demande sans vérifier les machines, les équipes, la maintenance ni les changements de série. L’écart se traduit par des heures supplémentaires et des dates manquées.
L’ordonnancement est une boîte noire
Les séquences sont produites ou ajustées à la main, et personne ne sait dire pourquoi l’ordre A passe avant l’ordre B. Difficile d’y faire confiance, plus difficile encore de le modifier.
Les erreurs se propagent en aval
Une mauvaise prévision devient un mauvais plan, puis une mauvaise séquence, puis une commande en retard. Sans traçabilité, la cause se découvre des semaines plus tard.
Une seule boucle, de la demande à la machine et retour
Chaque étape alimente la suivante, et ce qui se passe à l’atelier remonte dans le plan. Chaque modification est versionnée, validée par une personne puis seulement publiée.
Prévision
prévision statistique de la demande par référence, avec un intervalle de confiance
Plan directeur
volumes par mois, calcul des lots et capacité globale par groupe de ressources
Ordonnancement
séquence des ordres sur les machines à capacité finie, optimisée
Atelier
état des ordres, prévu vs. réalisé, événements opérateur
Diagnostic
ce qui s’est mal passé, pourquoi, et une action recommandée
Validation
une personne nommée valide ; rien n’est appliqué automatiquement
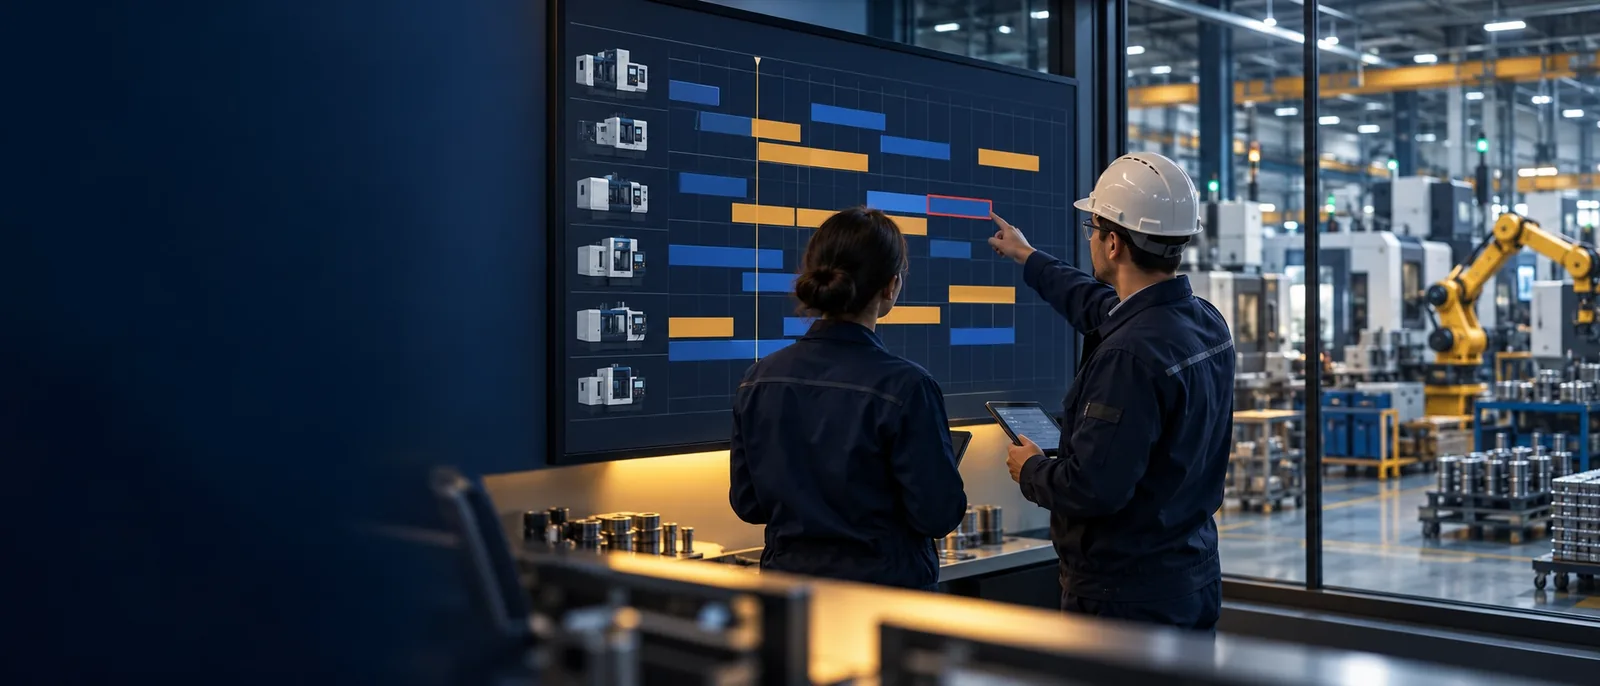
La séquence repose sur les contraintes que vos planificateurs connaissent déjà.
Équipes et pauses, fenêtres de maintenance, changements de série qui dépendent de ce qui a tourné avant, rendement réel des machines (TRG), gammes alternatives et en-cours déjà lancés. Quand un ordre est à risque, la plateforme indique lequel, sur quelle machine, pourquoi, et quoi faire.
L’ordre 1047 se terminera 2 h 40 min après son échéance. La machine M03 est surchargée dans l’équipe 2 : la fenêtre de maintenance de 10:00 à 12:00 a repoussé les ordres 1046 et 1047 à l’après-midi.
Recommandation : déplacer l’ordre 1047 vers sa gamme alternative sur M04, qui dispose de capacité libre après 14:30. Effet estimé : dans les délais, avec un changement de série supplémentaire.
Conçu pour des décisions que l’on peut défendre.
Chaque recommandation est expliquée
Les prévisions se décomposent en tendance et saisonnalité. Chaque constat renvoie à sa cause, et chaque recommandation s’accompagne de son raisonnement, traçable jusqu’aux données.
Ce sont les personnes qui décident
Les plans sont versionnés, validés et publiés par un utilisateur nommé. Rien n’est appliqué automatiquement, et chaque décision est enregistrée.
Une boucle fermée
Les événements de l’atelier remontent vers l’ordonnancement, et les stocks sont rapprochés du plan directeur à la clôture de période. Un risque de prévision peut être relié aux ordres qu’il affectera.
Des alertes avec un responsable
Quand une action est nécessaire, l’alerte part vers un responsable avec une échéance, par e-mail, notification push ou andon, et reste ouverte tant qu’elle n’est pas traitée.
Des usines avec beaucoup d’ordres, beaucoup de machines et de vraies contraintes.
Fabrication discrète et par lots, de l’usinage à l’agroalimentaire et à la pharmacie, là où les changements de séquence ont un coût et où la capacité est partagée.
Cela commence par vos données, pas par le logiciel.
Diagnostic
Nous évaluons la maturité de vos données de planification et définissons le périmètre d’un premier pilote.
Pilote
Un site ou un périmètre, sur des données réelles, avec vos planificateurs dans la boucle.
Déploiement
Plus de périmètres et une intégration avec votre ERP et votre MES, au rythme que la routine peut absorber.
Où la planification vous coûte-t-elle aujourd’hui ?
Parlez-nous de votre usine : ordres, machines, contraintes et façon dont le plan est construit aujourd’hui. Nous vous montrerons où la boucle se rompt et ce que M-APS changerait.