Da previsão ao chão de fábrica, um só plano que a fábrica realmente consegue executar.
O M-APS é a plataforma de planejamento e programação da Magellan. Ele conecta previsão de demanda, plano mestre de produção, programação de capacidade finita e acompanhamento do chão de fábrica em um único ciclo, e explica cada recomendação antes que alguém a aprove.
Planejamento e execução costumam seguir trilhos separados.
O plano é feito em uma planilha, a sequência em outra, e o chão de fábrica descobre o que mudou quando a ordem já está atrasada.
O plano ignora a capacidade
Os volumes mensais são definidos a partir da demanda, sem verificar máquinas, turnos, manutenção ou setups. A diferença aparece como horas extras e datas perdidas.
A programação é uma caixa-preta
As sequências são geradas ou ajustadas à mão, e ninguém sabe dizer por que a ordem A roda antes da ordem B. Difícil de confiar, mais difícil ainda de mudar.
Os erros viajam adiante
Uma previsão errada vira um plano errado, depois uma sequência errada e, por fim, uma ordem atrasada. Sem rastreabilidade, a causa só é encontrada semanas depois.
Um só ciclo, da demanda à máquina e de volta
Cada etapa alimenta a seguinte, e o que acontece no chão de fábrica volta para o plano. Toda mudança é versionada, aprovada por uma pessoa e só então publicada.
Previsão
previsão estatística de demanda por SKU, com faixa de confiança
Plano mestre
volumes por mês, dimensionamento de lotes e capacidade por grupo de recursos (RCCP)
Programação
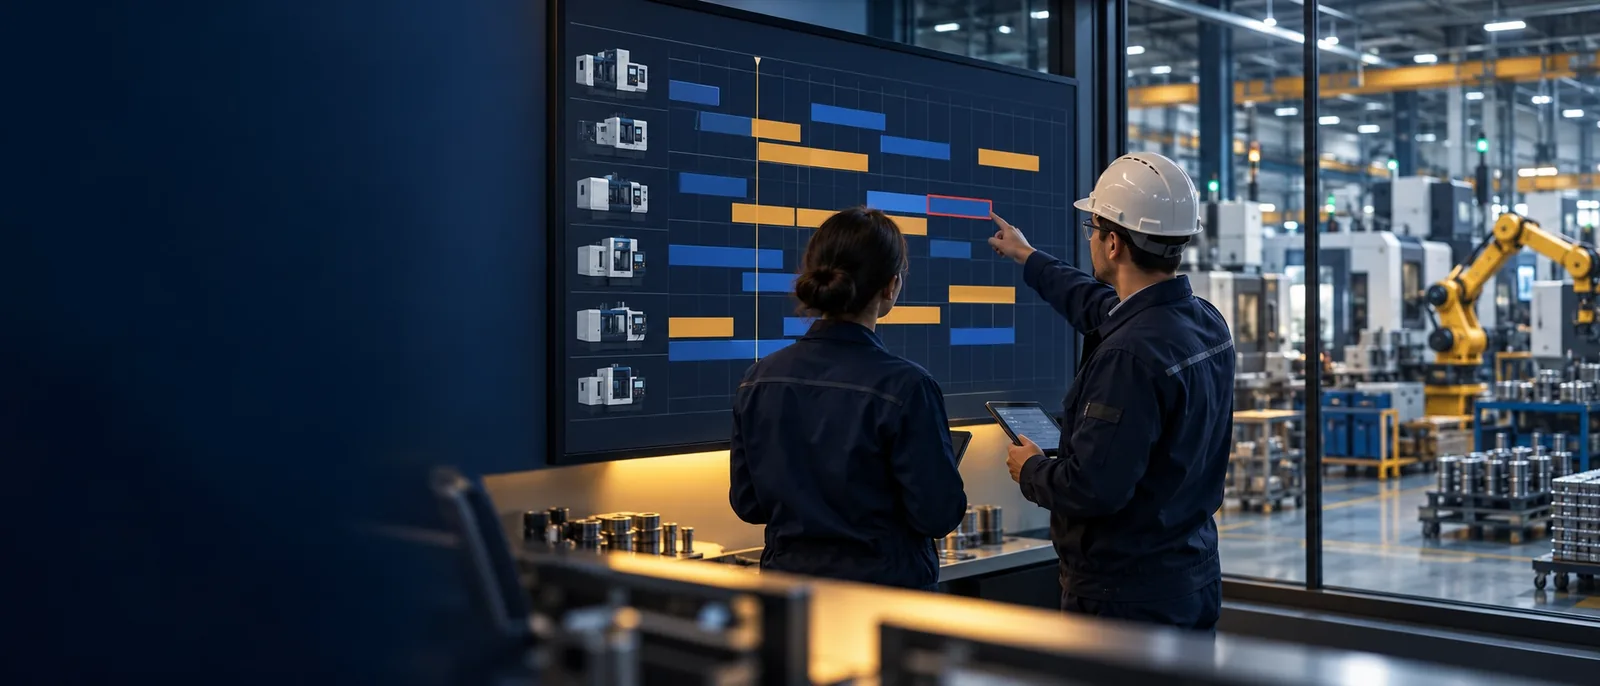
sequência das ordens nas máquinas com capacidade finita, otimizada
Chão de fábrica
status das ordens, planejado vs. realizado, eventos do operador
Diagnóstico
o que deu errado, por quê e uma ação recomendada
Aprovação
uma pessoa identificada aprova; nada é aplicado automaticamente
A sequência é construída sobre as restrições que os seus planejadores já conhecem.
Turnos e pausas, janelas de manutenção, setups que dependem do que rodou antes, eficiência real das máquinas (OEE), roteiros alternativos e trabalho em processo. Quando uma ordem está em risco, a plataforma diz qual ordem, em qual máquina, por quê e o que fazer a respeito.
A ordem 1047 terminará 2 h 40 min após o prazo. A máquina M03 está sobrecarregada no turno 2: a janela de manutenção das 10:00 às 12:00 empurrou as ordens 1046 e 1047 para a tarde.
Recomendação: mover a ordem 1047 para o seu roteiro alternativo na M04, que tem capacidade livre após as 14:30. Efeito estimado: no prazo, com um setup adicional.
Feito para decisões que as pessoas conseguem defender.
Cada recomendação explicada
As previsões se decompõem em tendência e sazonalidade. Cada constatação aponta para a sua causa, e cada recomendação vem com o seu raciocínio, rastreável até os dados.
Quem decide são as pessoas
Os planos são versionados, aprovados e publicados por um usuário identificado. Nada é aplicado automaticamente, e toda decisão fica registrada.
Um ciclo fechado
Os eventos do chão de fábrica voltam para a programação, e o estoque é conciliado com o plano mestre no fechamento do período. Um risco de previsão pode ser rastreado até as ordens que ele vai afetar.
Alertas com dono
Quando algo exige ação, o alerta vai para um responsável, com prazo, por e-mail, push ou andon, e permanece aberto até ser tratado.
Fábricas com muitas ordens, muitas máquinas e restrições reais.
Manufatura discreta e em lotes, da usinagem a alimentos e farmacêutica, onde trocar a sequência tem custo e a capacidade é compartilhada.
Começa pelos seus dados, não pelo software.
Diagnóstico
Avaliamos a maturidade dos seus dados de planejamento e definimos o escopo de um primeiro piloto.
Piloto
Uma fábrica ou uma área, rodando com dados reais, com os seus planejadores no ciclo.
Escala
Mais áreas e integração com o seu ERP e MES, no ritmo que a rotina absorve.
Onde o planejamento está custando caro hoje?
Conte-nos sobre a sua fábrica: ordens, máquinas, restrições e como o plano é feito hoje. Mostraremos onde o ciclo se rompe e o que o M-APS mudaria.